

বর্গক্ষেত্র বেল বেলার
আমি প্রায়শই শুনি যে বর্গাকার বেল সম্পর্কে প্রধান জিনিস হল স্টোরেজ সহজ। হ্যাঁ, তারা নিখুঁতভাবে স্তুপীকৃত, কিন্তু আপনি যদি গভীরভাবে খনন করেন তবে পুরো বিন্দুটি প্রেসের কাজটিতে নেমে আসে। এবং এখানে এমন কিছু সূক্ষ্মতা রয়েছে যেগুলি মাঠে তাদের মুখোমুখি না হওয়া পর্যন্ত অনেকেই নীরব থাকে।
পৌরাণিক কাহিনী থেকে বাস্তবে: আসলে একটি বেলকে কী আকার দেয়
প্রথম যখন কাজ শুরু করিবর্গক্ষেত্র বেল বেলার, আমি ভেবেছিলাম যে কী প্যারামিটার চাপ ছিল। দেখা যাচ্ছে যে এটি গল্পের অংশ মাত্র। অনেক বেশি গুরুত্বপূর্ণ হল ফিড মেকানিজম এবং প্রেসিং চেম্বারের সিঙ্ক্রোনাইজেশন। যদি তারা কৌশলে কাজ না করে, এমনকি সর্বোচ্চ চেষ্টা করেও, বেলটি প্রান্তে আলগা হয়ে যায় এবং কেন্দ্রে অতিরিক্ত সংকুচিত হয়। স্টোরেজের সময় এটি আপনাকে বিরক্ত করতে ফিরে আসে: আর্দ্রতা ভিতরে প্রবেশ করে এবং লুণ্ঠন শুরু হয়।
আমার মনে আছে ভোরোনজের কাছে একটি খামারের একটি ঘটনা। তারা একটি নতুন আমদানি করা প্রেস ইনস্টল করেছে এবং উচ্চ চাপের গর্ব করেছে। এবং প্রথম পরিষ্কারের পরে - অসন্তোষ: লোড করার সময় বেলগুলি আলাদা হয়ে যায়। আসুন, একবার দেখে নেওয়া যাক। দেখা গেল যে প্লাঙ্গার স্ট্রোক সামঞ্জস্য "সর্বজনীন" এ সেট করা হয়েছে। আলফালফা জন্য মোড, এবং তারা ভিজা forbs চাপা. মেশিনের সহজভাবে এমনকি স্তর গঠন করার সময় ছিল না। ফিডের গতি কমিয়ে আমাকে প্রায় স্ক্র্যাচ থেকে সেটিংস নির্বাচন করতে হয়েছিল।
তাই উপসংহার: কোন সার্বজনীন সেটিংস নেই. প্রতিটি ধরণের ভরের চেম্বারে বসানোর নিজস্ব জ্যামিতি রয়েছে। এবং যারা "সবচেয়ে শক্তিশালী" কে তাড়া করছে তাদের জন্য এটিই প্রথম হোঁচট। মডেল, প্রক্রিয়া নিয়ন্ত্রণের নমনীয়তা সম্পর্কে চিন্তা না করে।
যেখানে লুকানো সমস্যাগুলি রয়েছে: পরিধান এবং রক্ষণাবেক্ষণ
নির্মাতারা বেল্টের জীবন সম্পর্কে কথা বলতে বা ড্রামের দাঁত খাওয়াতে পছন্দ করেন। কিন্তু অভিজ্ঞতা থেকে অনেকের দুর্বল দিকবর্গক্ষেত্র বেল বেলার- এই strapping নট হয়. বিশেষ করে যখন মোটা ডালপালা, যেমন সাইলেজের জন্য ভুট্টা নিয়ে কাজ করার কথা আসে। সুতা বা জাল অবশ্যই বিকৃতি ছাড়াই পুরোপুরি সমানভাবে শুয়ে থাকতে হবে, অন্যথায় পরিবহনের সময় বেলের কোণগুলি "উন্মোচন" করে।
আমাদের একটি প্রেসের সাথে একটি পর্ব ছিল যা গমের খড়ের উপর নিখুঁতভাবে কাজ করেছিল, কিন্তু যত তাড়াতাড়ি আমরা রেপসিডে স্যুইচ করি, বাঁধনটি ক্রমাগত ভেঙে যেতে শুরু করে। আমরা অনেকক্ষণ কারণ খুঁজছিলাম। এটা প্রমাণিত যে নকশা একটি অপর্যাপ্ত অনমনীয় সুই গাইড বন্ধনী ব্যবহার করা হয়েছে. এটি আরও স্থিতিস্থাপক ভরের লোডের নীচে স্তব্ধ হয়ে যায় এবং সুইটি কয়েক মিলিমিটারের বিচ্যুতির সাথে চলে যায়। চেম্বারের প্রান্তের বিরুদ্ধে ঘষার জন্য সুতলির জন্য এটি যথেষ্ট ছিল। তৃতীয় পক্ষের প্রস্তুতকারকের কাছ থেকে একটি শক্তিশালী অংশ ইনস্টল করে সমাধানটি পাওয়া গেছে।
এই ধরনের মুহূর্তগুলি খুব কমই ম্যানুয়ালগুলিতে বর্ণনা করা হয়েছে। আপনি কাজ এবং ডিব্রিফিং ঋতু পরেই তাদের বুঝতে. অতএব, এখন, সরঞ্জামগুলি নির্বাচন করার সময়, আমি সর্বদা পাসপোর্ট ডেটার দিকে তাকাই না, তবে মূল উপাদানগুলিতে অ্যাক্সেসের দিকে তাকাই: পরিষ্কার এবং সামঞ্জস্যের জন্য একই সূঁচ বা টেনশন রোলারগুলিতে যাওয়া কতটা সহজ।
"জিউজিয়া" সরঞ্জামগুলির সাথে অভিজ্ঞতা: সংরক্ষণের সাথে একটি অপ্রত্যাশিত সন্ধান৷
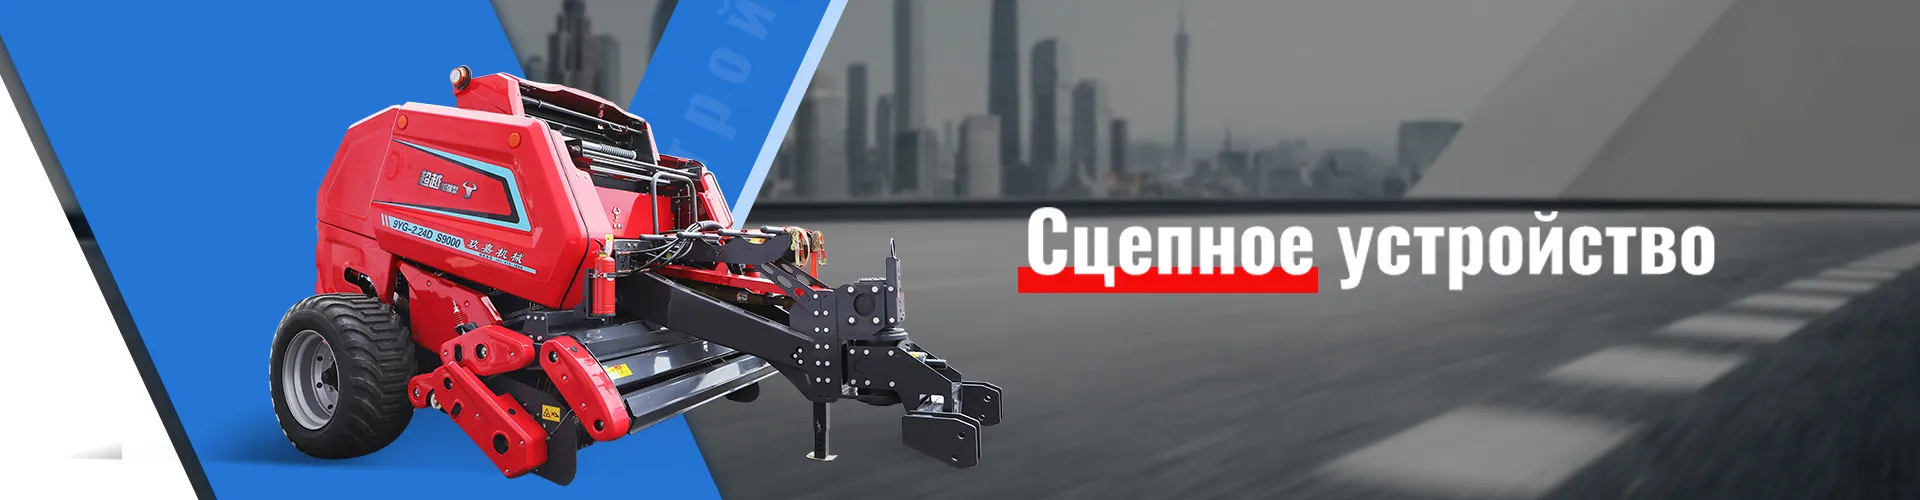
আমি সম্প্রতি প্রযুক্তির সাথে পরিচিত হওয়ার সুযোগ পেয়েছিহুলুনবুইর মেশিনারি ম্যানুফ্যাকচারিং কোম্পানি?জিউজিয়া?. তাদের ওয়েবসাইটcn-fascar.ruকোম্পানিটিকে কৃষির জন্য একটি আধুনিক সমন্বিত উদ্যোগ হিসাবে অবস্থান করে। সত্যি কথা বলতে, আমি প্রথমে সন্দেহপ্রবণ ছিলাম - এখন প্রচুর প্রস্তাব রয়েছে যেখানে বড় শব্দগুলি একটি অশোধিত নকশা লুকিয়ে রাখে।
কিন্তু একটি জিনিস যা তাদের বর্গাকার বেল মডেল সম্পর্কে দাঁড়িয়েছিল তা হল লোডিং চেম্বারে প্রি-কম্প্যাকশন সিস্টেম। এটি কেবল একটি আউগার নয়, সামঞ্জস্যযোগ্য ব্লেড সহ একটি সম্পূর্ণ মডিউল, যা আপনাকে একটি "কার্পেট?" আগে থেকে তৈরি করতে দেয়। প্রধান প্লাঞ্জারের সামনে ধ্রুবক ঘনত্ব। তাত্ত্বিকভাবে, এটির উচ্চতা জুড়ে আরও অভিন্ন বেল তৈরি করা উচিত।
হেলেজ তৈরির সময় আমরা এটি মস্কো অঞ্চলের পরিস্থিতিতে পরীক্ষা করেছি। প্রথম ছাপ - প্রকৃতপক্ষে, বেলগুলি মসৃণ বেরিয়ে এসেছে, কোণগুলি পরিষ্কার ছিল। কিন্তু আমরা আরেকটি বৈশিষ্ট্যের সম্মুখীন হয়েছি: প্রি-কম্প্যাকশন পর্যায়ে জ্বালানি খরচ বৃদ্ধি, বিশেষ করে যখন হালকা ওজনের, ইতিমধ্যে শুকনো ভরের সাথে কাজ করা। বড় ভলিউমের জন্য এটি একটি উল্লেখযোগ্য খরচ ফ্যাক্টর হতে পারে। অন্যদিকে, ভেজা ঘাস চাপার সময়, একই সিস্টেমটি দুর্দান্তভাবে সঞ্চালিত হয়েছিল - মূল চেম্বারের কোনও স্লিপিং বা অসম লোডিং ছিল না।
তাই দেখা যাচ্ছে সমাধানহুলুনবুইর মেশিনারি ম্যানুফ্যাকচারিং কোম্পানি?জিউজিয়া?বেশ বিশেষায়িত হতে পরিণত. এটি সমস্ত কাজের জন্য উপযুক্ত নয়, তবে নির্দিষ্ট অবস্থার জন্য - উদাহরণস্বরূপ, বিভিন্ন আর্দ্রতা সামগ্রীর কাঁচামালের সাথে কাজ করে এমন খামারগুলির জন্য - এটি খুব কার্যকর হতে পারে। প্রধান জিনিস আগে থেকে এই শর্ত বুঝতে হয়।
ব্যবহারিক পরামর্শ: নির্বাচন এবং ব্যবহার করার সময় কি দেখতে হবে
আমার অভিজ্ঞতার উপর ভিত্তি করে, মূল্যায়ন করার সময় আমি নিজের জন্য বেশ কয়েকটি অ-স্পষ্ট পয়েন্ট তৈরি করেছিবর্গক্ষেত্র বেল বেলার. প্রথমত, আমি সর্বোচ্চ বেল আকারের দিকে তাকাই না, তবে সর্বনিম্ন। যদি মেশিনটি ধারাবাহিকভাবে একটি ছোট, ঘন বেল গঠন করতে পারে, তবে প্রক্রিয়াটির উপর এটির ভাল নিয়ন্ত্রণ রয়েছে। এটি প্রায়শই উচ্চ-মানের হাইড্রলিক্স এবং একটি স্মার্ট নিয়ন্ত্রণ ব্যবস্থা নির্দেশ করে।
দ্বিতীয়ত, আমি নিশ্চিতভাবে বেলের ভিতরে ঘনত্ব বন্টনের অভিন্নতার উপর ডেটা অনুরোধ করছি। কিছু নির্মাতারা ইতিমধ্যে এই ধরনের পরীক্ষা পরিচালনা করে এবং গ্রাফ প্রদান করে। যদি এই ধরনের কোন তথ্য না থাকে, তাহলে এটি সতর্ক হওয়ার একটি কারণ।
তৃতীয়ত, আমি সর্বদা পরীক্ষা করি যে জোতা উপাদানগুলির তৈলাক্তকরণ সিস্টেম কীভাবে সংগঠিত হয়। এটি একটি ছোট জিনিস মত মনে হবে. কিন্তু যদি আপনাকে একটি সিরিঞ্জের সাহায্যে প্রতিটি পয়েন্টে ম্যানুয়ালি পৌঁছাতে হয়, তবে ঋতুর উচ্চতায় এটির জন্য সময় থাকবে না। একটি স্বয়ংক্রিয় বা কেন্দ্রীভূত সিস্টেম মসৃণ অপারেশনের জন্য একটি বিশাল প্লাস।
একটি উপসংহারের পরিবর্তে: বেলিংয়ের ভবিষ্যত সম্পর্কে উচ্চস্বরে চিন্তা করা
আজকাল স্মার্ট এগ্রিকালচার, সেন্সর এবং আইওটি নিয়ে অনেক কথা হচ্ছে। প্রসঙ্গেবর্গক্ষেত্র বেল বেলারআমি রিমোট কন্ট্রোলে নয়, অভিযোজিত প্রেসিং সিস্টেমে প্রধান অগ্রগতি দেখতে পাচ্ছি। যাতে প্রেস নিজেই, চলতে চলতে, ভরের প্রতিরোধের বিশ্লেষণ করে, গতি, চাপ এবং এমনকি স্তর স্থাপনের জন্য অ্যালগরিদম নিয়ন্ত্রণ করে।
কিছু প্রচেষ্টা আছে, কিন্তু তারা এখনও অশোধিত. প্রায়ই? স্মার্ট? সিস্টেমটি কেবল অপারেটরকে প্রিসেট মোডগুলির মধ্যে একটি নির্বাচন করতে অনুরোধ করে, যা ম্যানুয়াল সামঞ্জস্য থেকে খুব বেশি আলাদা নয়। যা প্রয়োজন তা হল ক্রমাগত বিশ্লেষণ এবং সমন্বয়। আমি মনে করি যে সংস্থাগুলি গবেষণা ও উন্নয়নে গুরুতরভাবে নিযুক্ত, একই রকমহুলুনবুইর মেশিনারি ম্যানুফ্যাকচারিং কোম্পানি?জিউজিয়া?, স্মার্ট ম্যানুফ্যাকচারিং এর উপর তাদের বিবৃত জোর দিয়ে, এই দিকে অগ্রসর হতে পারে।
আপাতত, একটি ভাল বর্গাকার বেলের ভিত্তি প্রযুক্তি সম্পর্কে কম এবং অপারেটরের তার উপাদান এবং তার মেশিন সম্পর্কে বোঝার বিষয়ে বেশি। সমস্ত সেটিংস, সমস্ত টিপস শুধুমাত্র একটি শুরু বিন্দু। প্রধান হাতিয়ার হল এখানে এবং এখন কি ঘটছে, ক্ষেত্রের দিকে মনোযোগ দেওয়া। এটি একটি সত্যই উচ্চ মানের পণ্য থেকে একটি সহজভাবে একত্রিত বেলকে আলাদা করে।
অনুরূপপণ্য
সম্পর্কিত পণ্য

বেস্ট সেলিংপণ্য
বেস্ট সেলিং প্রোডাক্ট-
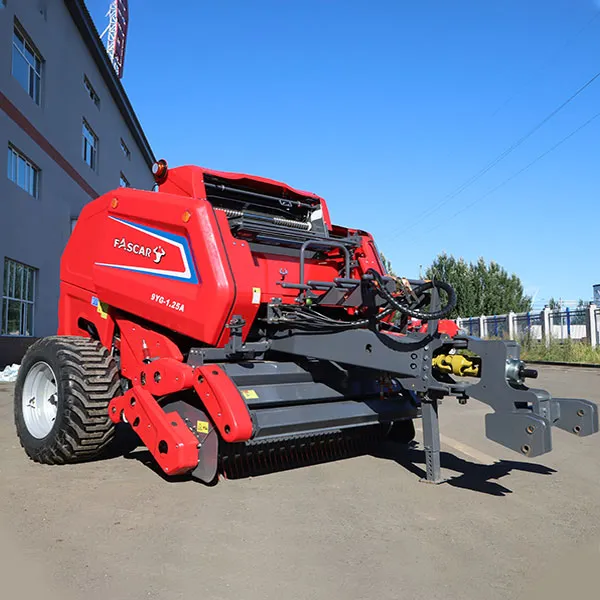 9YG-1.25A রাউন্ড বেলার FASCAR
-
 মাওয়ার-কন্ডিশনার মডেল 9GQY-3.2
-
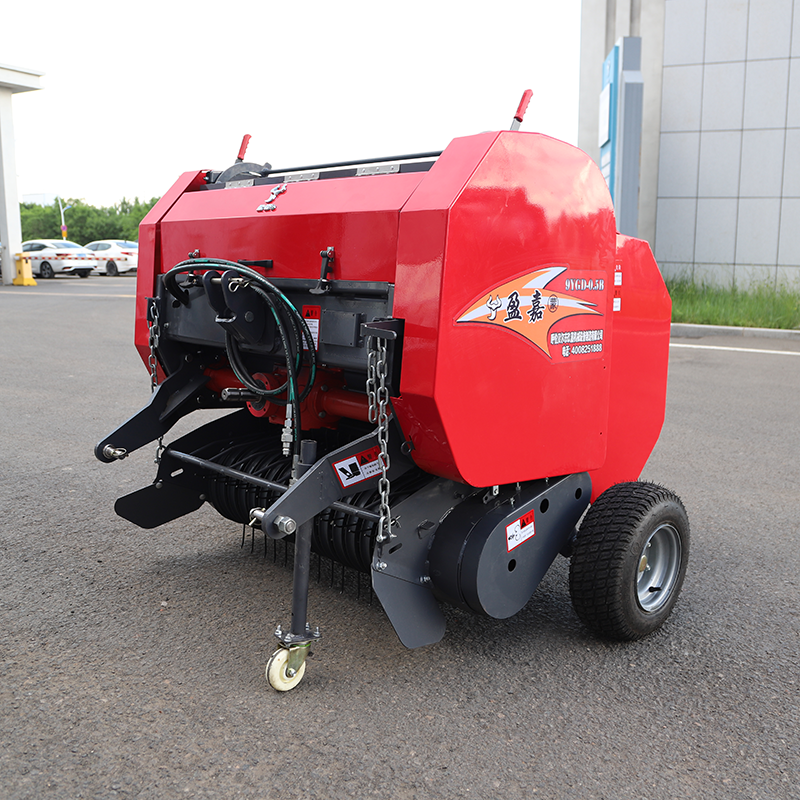 বেলার মডেল 9YGD-0.5B
-
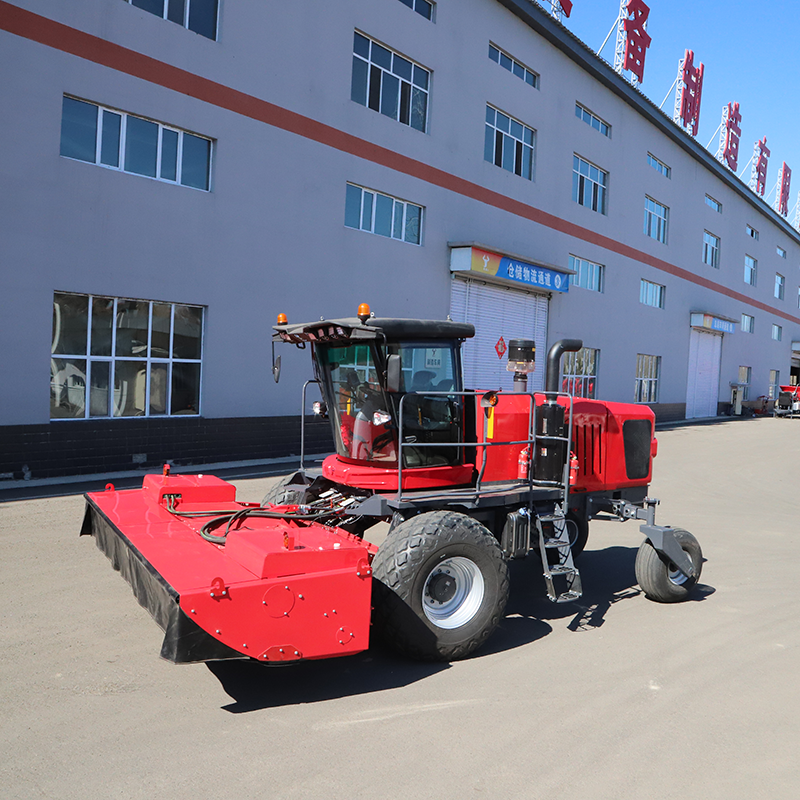 স্ব-চালিত মাওয়ার-কন্ডিশনার 9GYZ-4.9
-
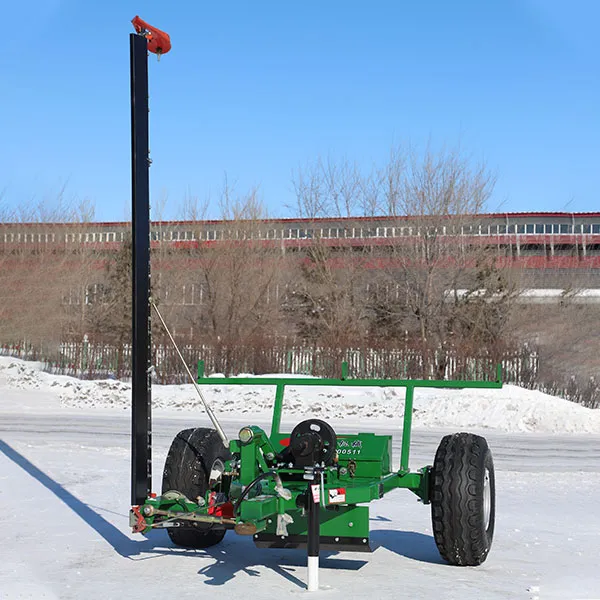 9GD-2.5 একক-ব্লেড ট্রেইলড মাওয়ার (আপডেট করা সংস্করণ)
-
 9YCM-850 ফিল্ম র্যাপিং বেলার
-
 আয়তক্ষেত্রাকার বেল গঠনের জন্য ক্রস-সারি বেলার, মডেল 9YFQ-2.2C (মঙ্গোলিয়ায় রপ্তানি)
-
 9GL-5.0/5.6 ট্রেইলড মাওয়ার রেক
-
 9LH-12 ট্রেইলড ক্রস রেক
-
 9YG-1.25 রাউন্ড বেলার FASCAR
-
 9LZD-9.0 ফিঙ্গার-ডিস্ক রেক
-
 9JYY-4.5 রোল পিক-আপ-কনভেয়ার