

বেলার সামঞ্জস্য করুন
যখন লোকেরা 'বেলার সামঞ্জস্য করুন' বলে, তখন অনেকেই স্প্রিং টেনশন বা রোল ক্লিয়ারেন্সের কথা ভাবেন। কিন্তু বাস্তবে এটি প্রায়শই ভারসাম্যের বিষয় - ভরের আর্দ্রতা, ট্র্যাক্টরের গতি এবং একটি নির্দিষ্ট দিনে বেল্ট বা ক্যামেরাগুলি কীভাবে কাজ করে তার মধ্যে। খুব টাইট এবং প্রেস আউট পরেন, খুব ঢিলেঢালা এবং বেলটি আনলোড করার সময় আলাদা হয়ে যায়। সবচেয়ে সাধারণ ভুল হল ক্ষেত্রটি না দেখেই একবার এবং সবের জন্য ম্যানুয়াল অনুযায়ী সবকিছু সেট করার চেষ্টা করা।
যেখানে সাধারণত সমস্যা শুরু হয়
সাধারণত সব কিছু পপ আপ হয় যখন বেলগুলি আলগা হয়ে যায় বা বিপরীতভাবে, একটি মনোলিথ হওয়ার বিন্দুতে সংকুচিত হয়। তারা প্রথমে যে জিনিসটি দেখে তা হল চেম্বারে চাপ - তবে এটি মনে রাখা গুরুত্বপূর্ণ যে বিভিন্ন ফসল এবং আর্দ্রতার জন্য বিভিন্ন মান প্রয়োজন। উদাহরণস্বরূপ, 18% এর বেশি আর্দ্রতা সহ আলফালফার জন্য, চাপটি হ্রাস করা উচিত, অন্যথায় টেপটি রস বের করে দেওয়ার সাথে মোকাবিলা করবে না। কিন্তু শুকনো খড়ের জন্য, আপনি এটি যোগ করতে পারেন, কিন্তু চেইন ড্রাইভ ওভারলোড না সতর্কতা অবলম্বন করুন।
ফিডার সামঞ্জস্য করার বিন্দু প্রায়ই মিস হয়. যদি এটি আটকে থাকে বা উচ্চতায় ভুলভাবে সামঞ্জস্য করা হয় তবে ভর অসমভাবে চেম্বারে প্রবেশ করে। ফলস্বরূপ, এটি ঝাঁকুনিতে চাপ দেয়, যার ফলে "সংকোচন" সহ একটি বেল হয়। এটি পুরানো মডেলগুলির জন্য বিশেষত গুরুত্বপূর্ণ, যেখানে উপরের চেম্বারের কোন স্বয়ংক্রিয় সংকোচন নেই। আপনাকে আক্ষরিক অর্থে চোখের দ্বারা ফাঁক সেট করতে হবে, তারপরে একটি নিয়ন্ত্রণ বেল তৈরি করতে হবে, কাটার দিকে তাকাতে হবে এবং আবার সামঞ্জস্য করতে হবে।
আরেকটি nuance জোতা সেট আপ করা হয়. এটি বেলের ক্ষেত্রে প্রযোজ্য বলে মনে হয় না, তবে যদি সুতলি বা জালটি ভুলভাবে সংযোজন করা হয় তবে বেলটি ফেলে দেওয়ার সময় তার আকৃতি হারাতে পারে। বিশেষ করে অসম মাটিতে। আপনি কাজ করার সাথে সাথে এখানে সামঞ্জস্য ঘটে: প্রথমে আপনি টান সেট করেন, তারপর আপনি চেম্বার ছেড়ে যাওয়ার সাথে সাথে বেলটি কীভাবে আচরণ করে তা দেখুন। কখনও কখনও আপনাকে আদর্শ ঘনত্ব ত্যাগ করতে হবে যাতে বাঁধাই ছিঁড়ে না যায়।
'জিউজিয়া' সরঞ্জামের সাথে অভিজ্ঞতা
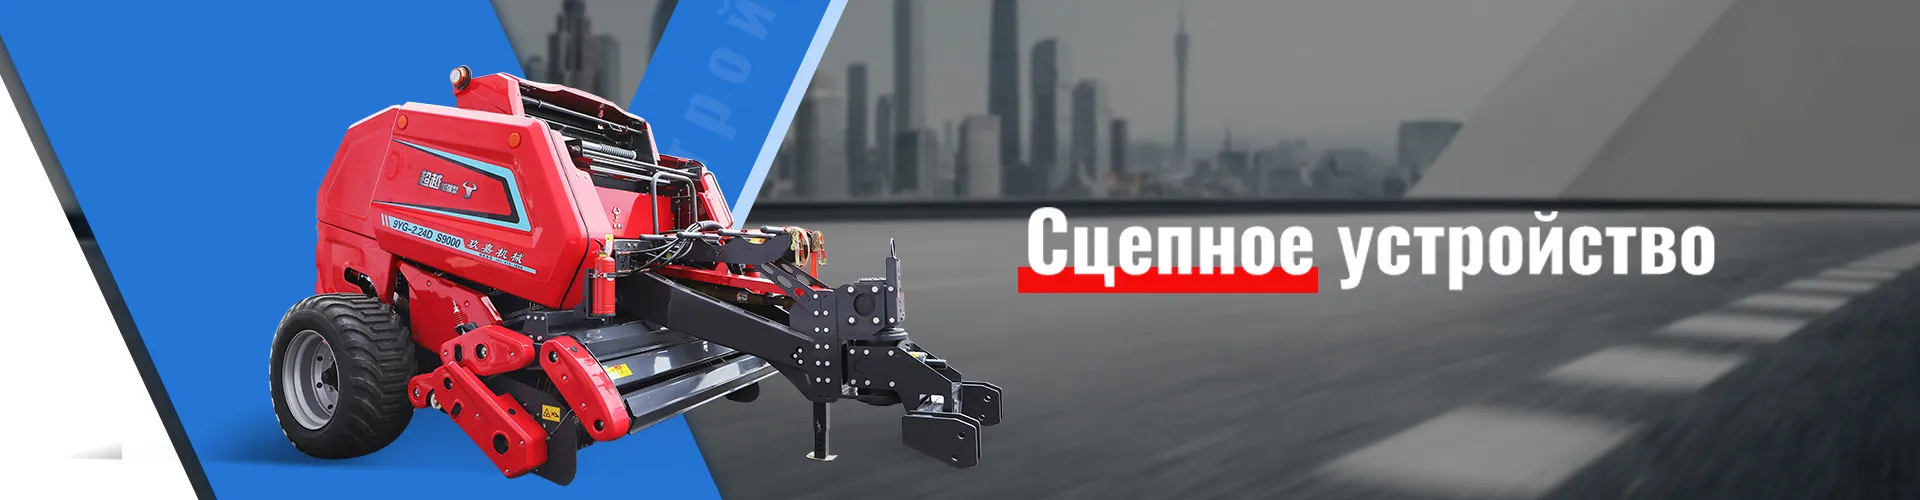
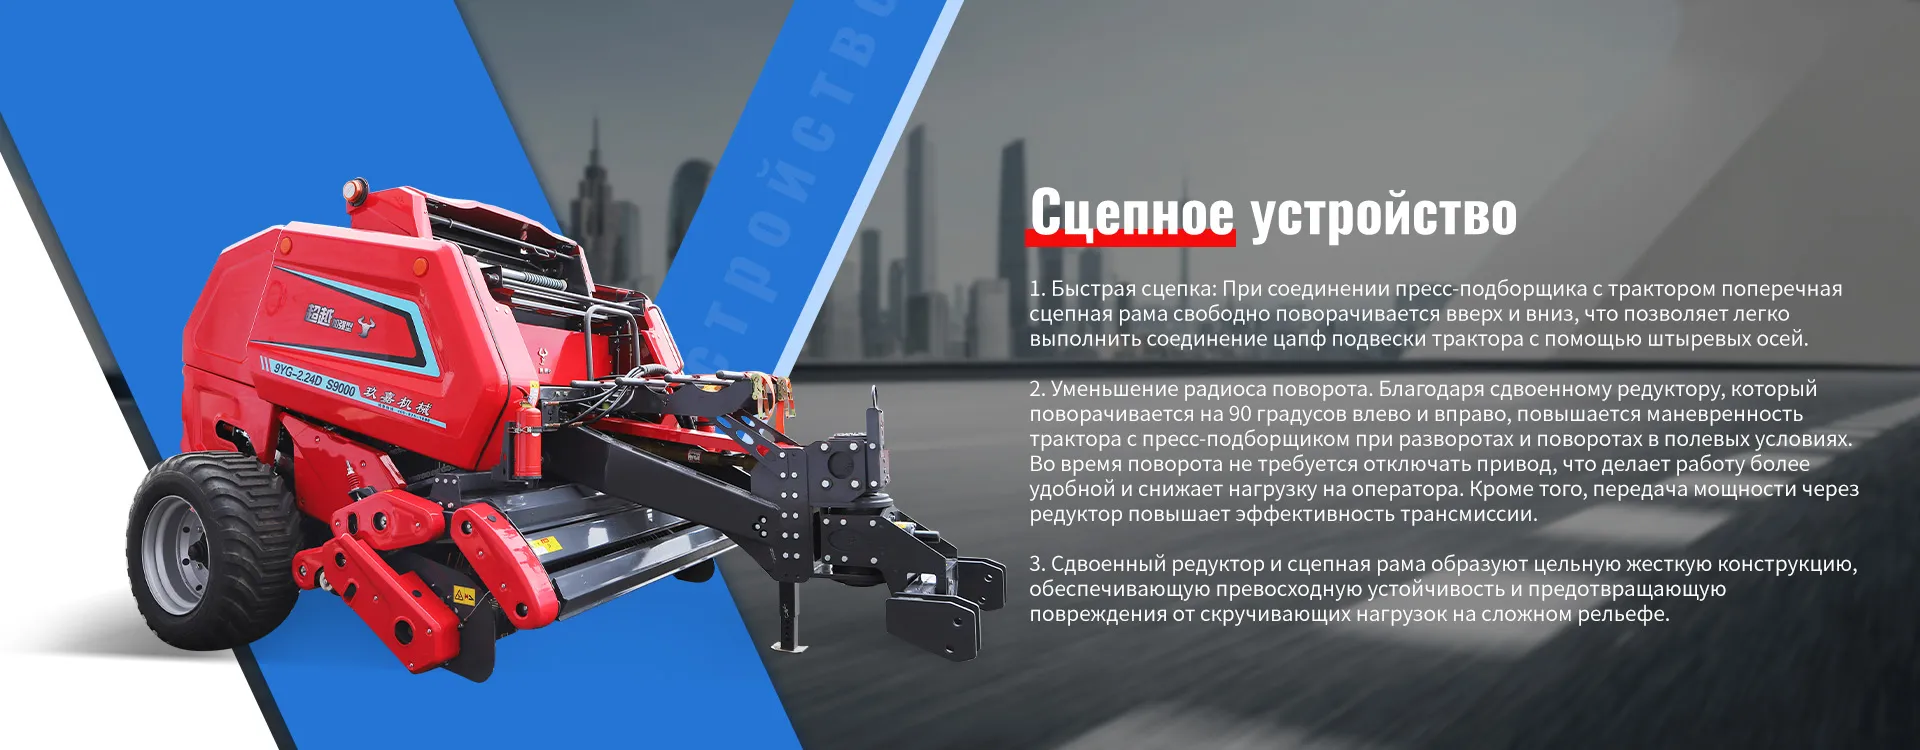
গত মৌসুমে আমরা একজন বেলারের সাথে কাজ করেছিহুলুনবুইর জিউজিয়া মেশিনারি ম্যানুফ্যাকচারিং কোম্পানি. মডেলটি একটি পরিবর্তনশীল চেম্বার সহ রোল লাইন থেকে ছিল। প্রথম যে জিনিসটি আমার নজর কেড়েছিল তা হল যে ঘনত্ব সামঞ্জস্যটি সম্পূর্ণরূপে যান্ত্রিক স্ক্রু দিয়ে নয়, একটি চাপ গেজ সহ হাইড্রলিক্সের মাধ্যমে করা হয়েছিল। তাত্ত্বিকভাবে, এটি সুবিধাজনক এবং যেতে যেতে পরিবর্তন করা যেতে পারে। অনুশীলনে, এটি প্রমাণিত হয়েছিল যে কম্পন করার সময় চাপ পরিমাপকটি কৌতুকপূর্ণ হয়ে ওঠে এবং রিডিংগুলি নাচে। পিটিওর লোড এবং ইঞ্জিনের শব্দের "অনুভূতি দ্বারা" এটি সেট করতে আমাকে অভ্যস্ত হতে হয়েছিল।
বিশেষ করে এই মডেলের জন্য, যা সম্পর্কে তথ্য পাওয়া যাবেhttps://www.cn-fascar.ru, পিক-আপে একটি বিশেষত্ব ছিল - কাজের প্রস্থটি বিচ্ছিন্নভাবে নয়, মসৃণভাবে সামঞ্জস্য করা হয়েছিল। অসম জানালা সহ ক্ষেত্রগুলির জন্য এটি একটি প্লাস, তবে এই প্রস্থটি কীভাবে চেম্বার ভরাটকে প্রভাবিত করে তা বুঝতে সময় লেগেছে। আপনি যদি এটিকে খুব চওড়া করেন এবং ট্র্যাক্টরের গতি বেশি হয়, তাহলে গলায় একটি প্লাগ তৈরি হবে। আমাকে আমার নিজের নিয়ম তৈরি করতে হয়েছিল: প্রথমে ন্যূনতম প্রস্থ সেট করুন, কয়েকটি বেল তৈরি করুন, তারপর ধীরে ধীরে প্রসারিত করুন যতক্ষণ না আপনি এমন একটি বিন্দু খুঁজে পান যেখানে ফিডটি মসৃণভাবে যায়।
সেবার জন্য, তারপরজিউজিয়া কোম্পানি, যা নিজেকে একটি আধুনিক সমন্বিত এন্টারপ্রাইজ হিসাবে অবস্থান করে, প্রকৃতপক্ষে একজন বিশেষজ্ঞকে পাঠিয়েছিল যিনি সুতা বয়ন নিয়ন্ত্রণ সেন্সরগুলির সূক্ষ্ম সমন্বয় দেখিয়েছিলেন। তবে তার সুপারিশগুলি খুব "বইশ" ছিল - ম্যানুয়াল অনুসারে, আদর্শ অবস্থার জন্য। বাস্তবে, আমাদের এই সেটিংসগুলিকে ছিটকে দিতে হয়েছিল এবং সেগুলিকে আমাদের মাঝে মাঝে ছেঁড়া খড়ের সাথে সামঞ্জস্য করতে হয়েছিল।
ছোট জিনিস যা সমস্ত পার্থক্য করে
সমন্বয় প্রায়ই ছোট জিনিস সম্পর্কে. যেমন পিক-আপে দাঁতের অবস্থা। যদি তারা জীর্ণ বা বাঁকা হয়, ভর ফাঁক দিয়ে চেম্বারে প্রবেশ করে। এবং প্রধান প্রেসিং মেকানিজমের কোনও পরিমাণ সামঞ্জস্য সাহায্য করবে না - বেলে শূন্যতা থাকবে। অতএব, মরসুমের আগে, আমি ভরের পুরো পথটি চালানো নিশ্চিত করি: দাঁত থেকে প্রেসিং চেম্বার পর্যন্ত। কখনও কখনও সমস্যাটি নোডগুলিকে শক্ত করে নয়, কেবল পরিবাহকের এক জোড়া রোলার প্রতিস্থাপন করে সমাধান করা হয়।
ঘর্ষণ। পোড়া রাবার বা ধাতুর মতো গন্ধ না হওয়া পর্যন্ত তারা খুব কমই এতে মনোযোগ দেয়। সমস্ত গাইড বেল্ট, চেম্বারের দিকগুলি - আপনাকে কেবল সেগুলিকে লুব্রিকেট করতে হবে না, তবে তাদের সাথে ভর কীভাবে প্রবাহিত হয় তা দেখুন। যদি এটি আটকে থাকে তবে এর অর্থ হল কোথাও ফাঁক ছোট বা বিপরীতভাবে, বড় এবং টেপটি "হাঁটা"। বেল্ট বা শ্যাফ্ট প্রতিস্থাপনের পরে এটি বিশেষভাবে সত্য। একটি নতুন বেল্টের জন্য প্রায়ই টেনশন ড্রামগুলির নিজস্ব সামঞ্জস্য প্রয়োজন, পুরানোটির থেকে আলাদা।
এবং অবশ্যই, আবহাওয়া। সকালে, শিশিরের সাথে, ভর দুপুরের চেয়ে ভিন্নভাবে প্রবাহিত হয়। বেলারকে 'গড়' আর্দ্রতার সাথে সামঞ্জস্য করা অকেজো। আপনাকে একটি সামঞ্জস্য করতে হবে: সকালে, চেম্বারে চাপটি কিছুটা আলগা করুন যাতে কোনও অতিরিক্ত বোঝা না থাকে এবং সন্ধ্যায় এটি শক্ত করুন। এটি, অবশ্যই, পাঠ্যপুস্তক অনুযায়ী নয়, কিন্তু বেলগুলি অক্ষত।
যখন সমন্বয় সাহায্য না
এটি ঘটে যে আপনি সমস্ত স্ক্রু ঘুরিয়ে দেন, তবে ফলাফল শূন্য। এটি সাধারণত একটি সংকেত যে সমস্যাটি গভীর। উদাহরণস্বরূপ, পুরানো প্রেসে ক্র্যাঙ্ক মেকানিজমের পরিধান। কব্জাগুলির খেলাটি বলটিকে সমানভাবে প্রেরণ করার অনুমতি দেবে না এবং বেলের ঘনত্ব সেটিংস নির্বিশেষে "ভাসতে" থাকবে। বা রোলার চাপার জন্য একটি প্রসারিত ড্রাইভ চেইন - এর সামঞ্জস্যের একটি সীমা রয়েছে, যার পরে শুধুমাত্র প্রতিস্থাপন প্রয়োজন।
একবার আমি এই সত্যের সম্মুখীন হলাম যে বেলটি তার আকৃতি ধরে রাখে না... স্ট্র্যাপিং ফ্রিকোয়েন্সিটির ভুল সেটিং এর কারণে। মনে হবে, এর সাথে এর কি সম্পর্ক? কিন্তু দেখা গেল যে জোতাটি দেরিতে চালু করা হলে, ইতিমধ্যে গঠিত বেল সেগমেন্টটি ঠিক হওয়ার আগে একটু খুলে ফেলার সময় আছে। এবং ফলস্বরূপ, সামগ্রিক ঘনত্ব হ্রাস পায়। এখানে সামঞ্জস্য যান্ত্রিক ছিল না, কিন্তু কন্ট্রোল ইউনিটের মাধ্যমে - আমাকে মেনুটি বুঝতে হয়েছিল, যা এক ধরণের 'সেটিং'ও।
আরেকটি ক্ষেত্রে যখন সমস্ত পরামিতি স্বাভাবিক থাকে, কিন্তু বেলগুলি আনলোড করার সময় আলাদা হয়ে যায়। তারা ক্যামেরার পিছনের সামঞ্জস্যকে দায়ী করেছেন। এবং কারণটি ছিল যে ট্রাক্টর চালক, দ্রুত শেষ করার চেষ্টা করে, বেল গঠনের শেষ মিটারে খুব বেশি গতি দিয়েছিল। চক্রের শেষে ভরকে 'কম্প্যাক্ট' করার জন্য প্রেসের সময় ছিল না। এখানে সরঞ্জামগুলি নিয়ন্ত্রণ করার প্রয়োজন ছিল না, তবে ব্যক্তিকে প্রযুক্তিগত প্রক্রিয়া ব্যাখ্যা করার জন্য।
একটি উপসংহারের পরিবর্তে: একটি ব্যক্তিগত অ্যালগরিদম
এখন আমার পন্থা হলবেলার সামঞ্জস্য করুন, এই মত দেখায়. প্রথমত, পার্কিং লটে ডায়াগনস্টিকস: সমস্ত খেলা পরীক্ষা করা, চেইন এবং বেল্টের টান, কাটা এবং খাওয়ানোর অবস্থা। তারপর - সর্বনিম্ন লোড সঙ্গে মাঠে প্রথম ট্রিপ. আমি একটি বেল তৈরি করি, থামাই, হাত দিয়ে বিচ্ছিন্ন করি এবং ক্রস-সেকশন জুড়ে ঘনত্বের বন্টন দেখি।
তারপরে আমি বাঁক শুরু করি: প্রথমে ফিড সেটিং, তারপর চেম্বারে চাপ এবং একেবারে শেষে - পাইপিং ইউনিট। প্রতিটি সমন্বয় পরে - একটি নিয়ন্ত্রণ বেল। হ্যাঁ, এটি একটি দীর্ঘ সময় নেয়, কিন্তু তারপরে শিফটের সময় আপনি সামঞ্জস্য নিয়ে খুব কমই বিরক্ত হন। প্রধান জিনিসটি মনে রাখা যে শর্তগুলি কী ছিল (আর্দ্রতা, সংস্কৃতি) এবং কোন সেটিংসের অধীনে প্রেসটি মসৃণভাবে কাজ করেছিল। আমি এই ধরনের নোটের জন্য একটি নোটবুক পেয়েছি - এটি অনেক সাহায্য করে।
এবং একটি শেষ জিনিস. একটি একক ম্যানুয়াল না, এমনকি একটি ভাল প্রস্তুতকারকের থেকে'জিউজিয়া', আপনার চোখ এবং হাত প্রতিস্থাপন করবে না. সরঞ্জাম, এমনকি বুদ্ধিমান সরঞ্জাম, বাস্তবে কাজ করে, পরীক্ষাগার অবস্থায় নয়। অতএব, সেরা সামঞ্জস্য হল সেই নির্দিষ্ট মুহূর্তে গাড়ির ভিতরে কী ঘটছে তা বোঝা। এবং কখনও কখনও চাপ গেজ স্কেলে বিশ্বাস না করাই ভাল, তবে মোটরের শব্দ শুনতে এবং সুতার বাঁকের দিকে তাকান - তারা আপনাকে আরও বলবে।
অনুরূপপণ্য
সম্পর্কিত পণ্য
বেস্ট সেলিংপণ্য
বেস্ট সেলিং প্রোডাক্ট-
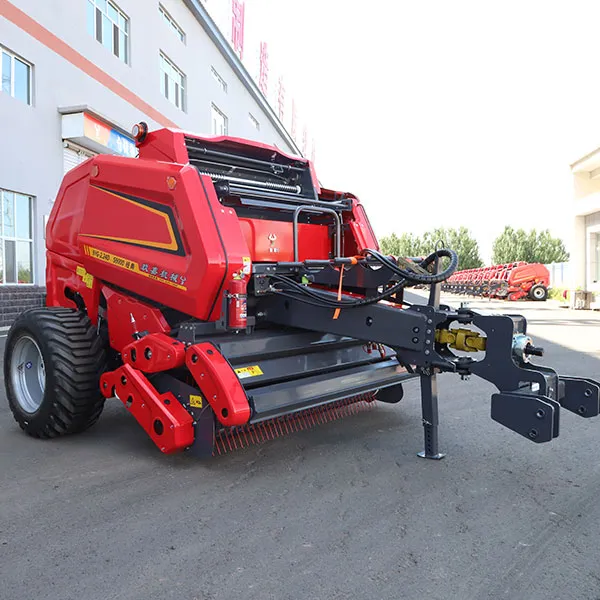 9YG-2.24D রাউন্ড বেলার (S9000 ক্লাসিক)
-
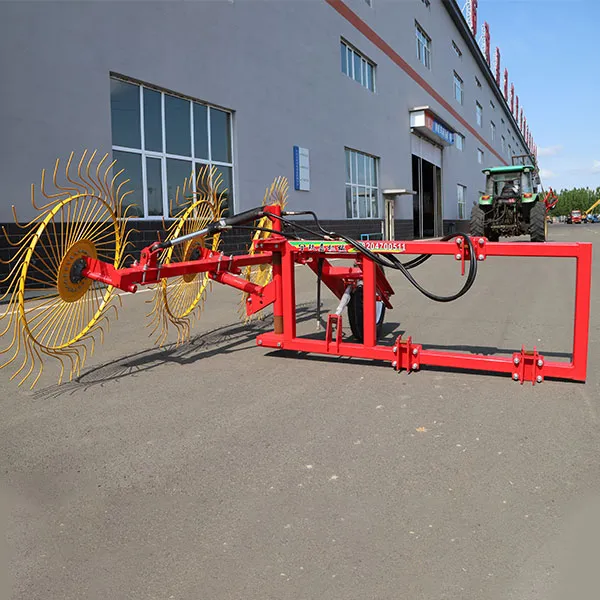 9FZ-2.0 ফিঙ্গার-ডিস্ক টেডার
-
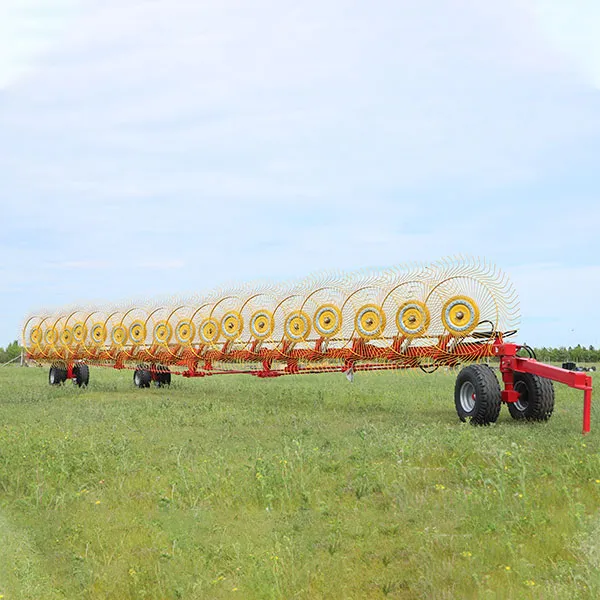 9LZD-9.0 ফিঙ্গার-ডিস্ক রেক
-
 আয়তক্ষেত্রাকার বেল গঠনের জন্য বেলার 9YFQ-1.9 (ক্রস গ্রিপ, রাশিয়ায় রপ্তানি)
-
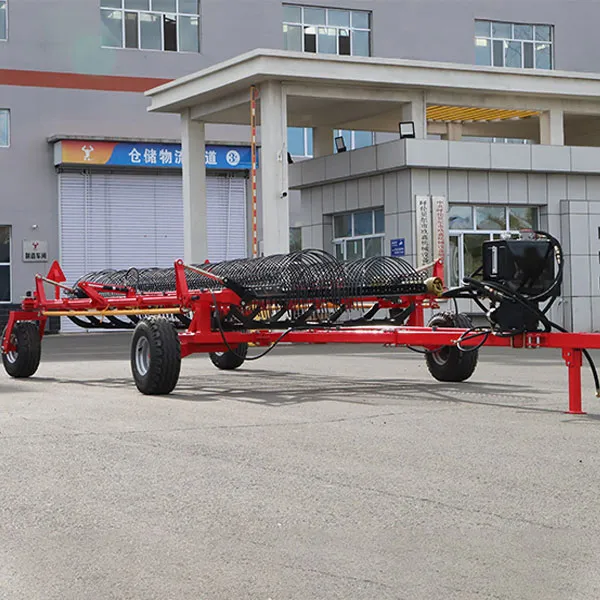 9LH-12 ট্রেইলড ক্রস রেক
-
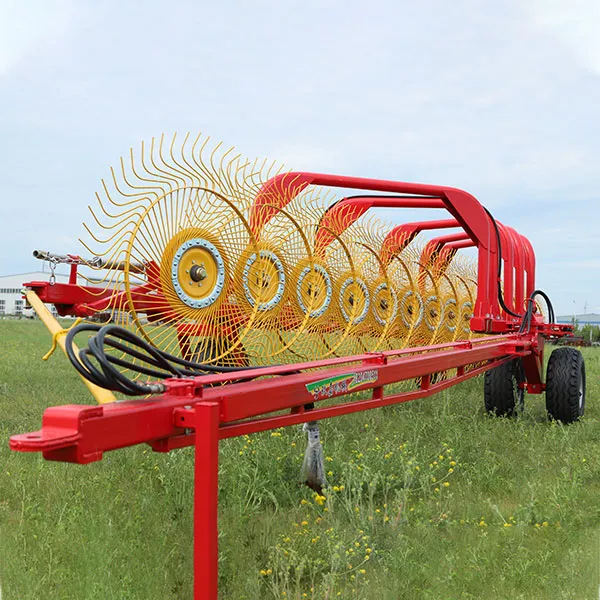 9LZY-9.0 ফিঙ্গার-ডিস্ক রেক
-
 মাওয়ার-কন্ডিশনার মডেল 9GQY-3.2
-
 9F-70 রাফ ফিড হেলিকপ্টার
-
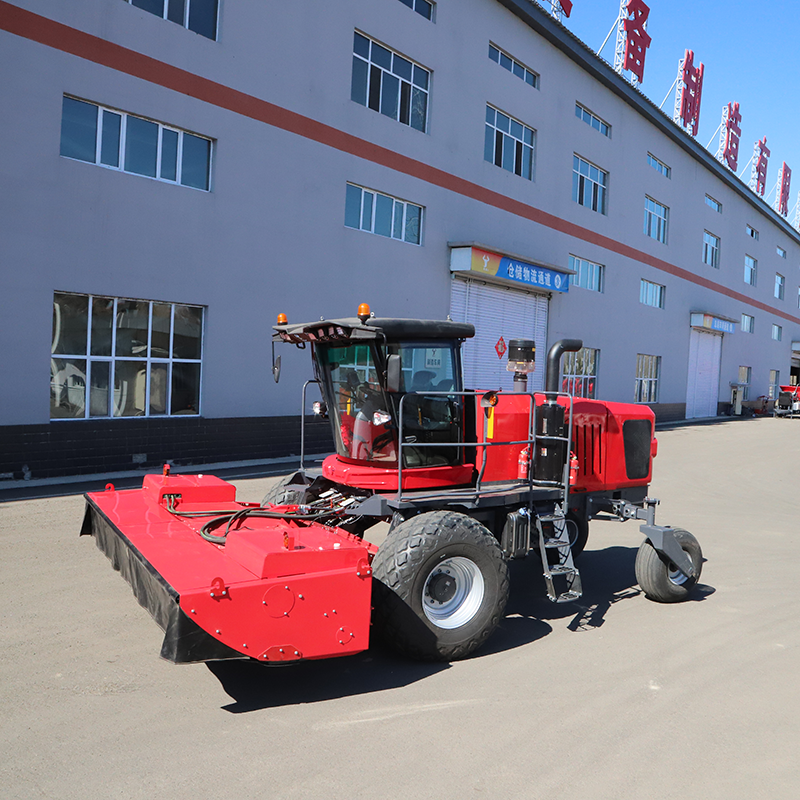 স্ব-চালিত মাওয়ার-কন্ডিশনার 9GYZ-4.9
-
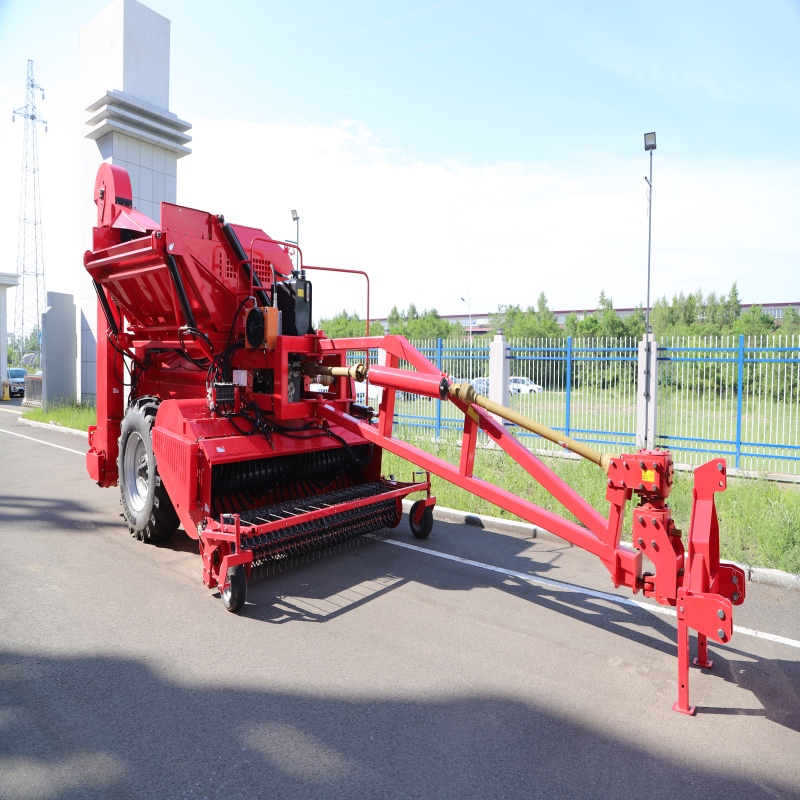 শিম মাড়াইয়ের জন্য ট্রেলড একক-ড্রাম কম্বাইন হারভেস্টার 4DQ-5
-
 ড্রাম টাইপ রেকিং মেশিন 9LG-9.0
-
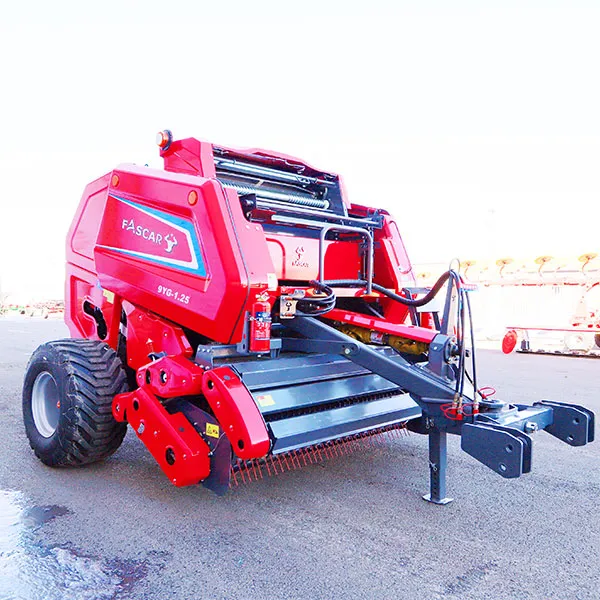 9YG-1.25 রাউন্ড বেলার FASCAR